
jp


ビニール包装キャビネットのドア: 材質ガイド、耐久性、および選択
2026-08-17
最初の夏の終わりまでに、キッチンキャビネットのドアはくたびれたように見えました。フィルムは下隅でわずかに持ち上がり、ビニールが輪郭の端の周りに伸びる部分に薄い白い折り目が形成され、ハンドルの近くに細かい傷が集まりました。ほとんどの購入者はラッピングショップを非難します。実際には、フィルムの素材とそれをドアの構造に適合させる方法によって、包装機が稼働するずっと前に、ビニールで包まれたキャビネットのドアがどのように劣化するかが決まります。
ビニールで包まれたキャビネットのドアは 3 つの理由で失敗します。フィルムに深い輪郭をカバーするための弾力性がないこと、接着剤が熱安定性がないこと、または表面層が日常の磨耗に耐えられないことです。制作前に適切なフィルムを選択することで、3 つすべてを防ぐことができます。
ビニールで包まれたキャビネットのドアの材質
「ビニール包装」という用語には 2 つの異なる製品が含まれます。家具業界では、PVC、PP、PET フィルムをメンブレンプレスまたはフラットラミネートして製造されるキャビネットのドアを指します。 DIY チュートリアルでは、通常、既存のドアの表面に粘着ビニールを貼り付けることを意味します。この記事は工業製品に焦点を当てており、必要に応じてリノベーションについても言及しています。
ラップされたキャビネットのドアは、通常は MDF、パーティクルボード、または WPC の基材から始まり、熱と圧力の下で装飾フィルムで覆われます。フィルムは調整された構造です。上部に透明な摩耗層、中央に印刷または単色の層、そしてプレス中に接着剤と結合するプライマー層があります。膜プレスの一般的なフィルムの厚さは 0.12 ~ 0.30 mm ですが、粘着式改修フィルムは通常これより薄いです。
ウェアレイヤーが優先
最上層は耐傷性と光沢保持性を制御します。 0.12 mm の薄いフィルムでは、摩耗層が全体の厚さに占める割合は小さいため、低コストのフィルムはすぐに表面を失います。キャビネットのドア用に設計されたフィルムは、摩耗層と形成層のバランスをとります。これは、すべてが硬い表面では狭い半径で亀裂が発生するためです。
接着はシステムです
フィルムプライマー、基材に塗布される接着剤、およびプレス温度が 1 つのシステムを形成します。膜のプレスは通常、摂氏 120 ~ 180 度で実行されます。フィルムの成形ウィンドウがプレス曲線と一致しない場合、接着は製造中ではなく数か月後に破損します。
成形性には代償がある
柔軟な PVC は深いプロファイルや複雑な輪郭にも対応します。 PP フィルムは軽量で塩素を含まず、平らで中程度のプロファイルに対して優れた安定性を備えています。 PET フィルムは、高級なガラスのような仕上げと優れた耐熱性を実現しますが、より硬いため、通常はスラブ ドアや単純な形状に指定されます。
ほとんどの膜プレス式キッチンドアの場合、実証済みの出発点は次のとおりです。 木目調PVCキャビネットドアフィルム 柔軟性と耐摩耗性のバランスが取れています。
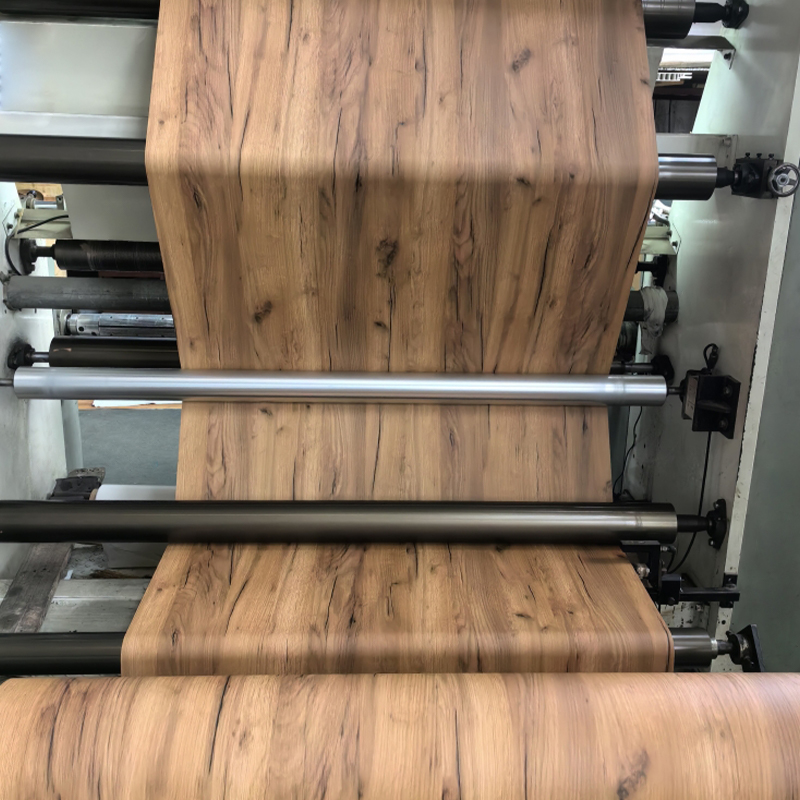 木目調 PVC 装飾フィルム メーカー、工場 - Jiaxing Xuanyi Internati Xuanyi は、中国木目調 PVC 装飾箔ロール メーカーおよび木目調 PVC 装飾フィルム工場、OEM/ODM カスタム木目調ロールです。 製品を見る→
PVC、PP、PET: キャビネットドアの材質比較
価格を比較する前に、ドアの稼働に影響を与える特性を比較してください。以下の表は、キャビネットのドア用途における 3 つの主要なフィルム ファミリの一般的な動作をまとめたものです。
プロパティ
PVCフィルム
PPフィルム
PETフィルム
耐摩耗性
良い
良い to high
高
成形の柔軟性
素晴らしい
中等度
限定
耐熱性
中等度
良い
素晴らしい
キッチンの耐薬品性
良い
より良い
良い
環境プロファイル
塩素を含む
塩素フリー
ポリエステル、リサイクル可能
相対コスト
低い
ミッド
高
一般的な 0.12 ~ 0.20 mm のキャビネットドアフィルムの比較。実際の性能は、特定のグレード、摩耗層の厚さ、および表面仕上げによって異なります。
ハンドルレススラブドアキッチンの場合、 キャビネットドア用の高光沢白色PETフィルム 塗装されたラッカーの一般的な代替品であり、塗装された表面よりも傷つきにくくなっています。
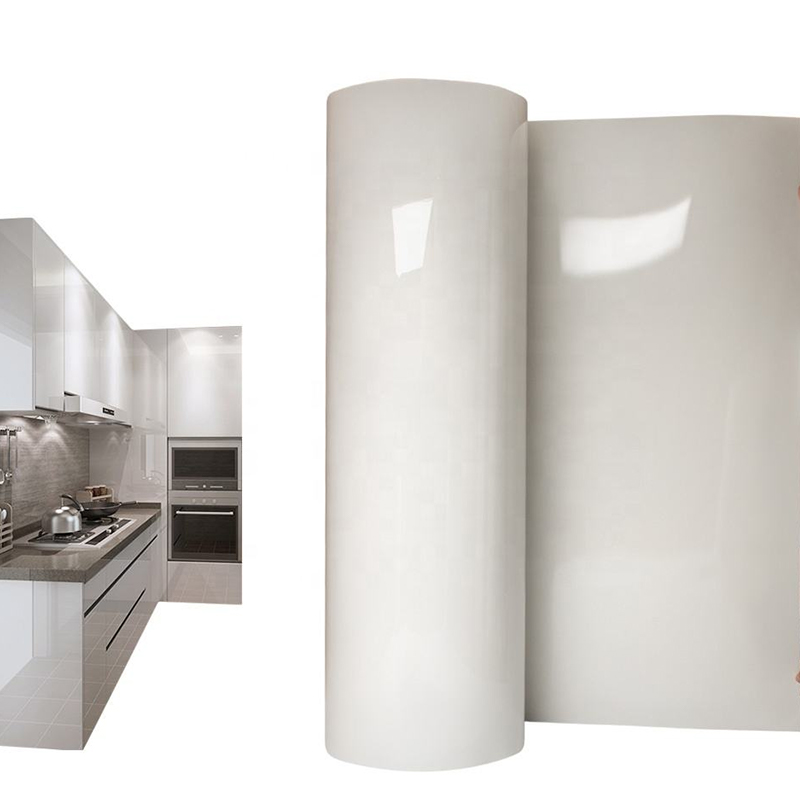 高-Gloss White PET Decorative Film for Cabinets & Wardrobes Manufacturers, Fac Xuanyi は、キャビネットおよびワードローブのメーカーおよび工場用の中国の高光沢白色 PET 装飾フィルム、OEM/ODM カスタム高光沢白色 ... 製品を見る→
隠れた指標: ラップされたドアが使用できない理由
データシートには厚さ、光沢、色が記載されていますが、ドアがどのように故障するかについてはほとんど示されていません。キャビネットの製造と販売後のフィードバックでは、故障モードの典型的な分布は次のようになります。
エッジリフティング
35%
35%
角の白化
25%
25%
表面の傷
20%
20%
色落ち
12%
12%
水ぶくれ
8%
8%
エッジリフティングはほとんどの場合、接着剤またはプレス時の問題です。角が白くなる場合は、フィルムの弾性が不十分であるか、真空が強すぎることを示します。傷は、用途に対して摩耗層が薄すぎたことを示しています。生産前にフィルムのサプライヤーにプレスパラメータを尋ね、実際のプロファイルでコーナーラップテストを実行します。冷却後、ラップしたコーナーをマンドレルの上で軽く曲げます。フィルムは白化したり亀裂が入ったりしないはずです。
ビニールで包まれたキャビネットのドアが最もよく使用される場所
フィルムで包まれたドアの需要は家具全体に均等に広がっているわけではありません。装飾フィルムの典型的な業界での使用法に基づく主な用途セグメントは次のとおりです。
- キッチンキャビネット - 42%
- ワードローブとクローゼット - 26%
- 室内ドア - 14%
- 業務用家具 - 11%
- 洗面化粧台およびその他の建具 - 7%
フィルム包装はシームレスな外観と湿気やキッチン用洗剤への耐性を兼ね備えているため、キッチンでの使用が主流です。改修プロジェクトの場合、既存のドアの前面を次の方法でリフレッシュできます。 ライトオーク木目調粘着装飾フィルム メンブレンプレスを使わずに。
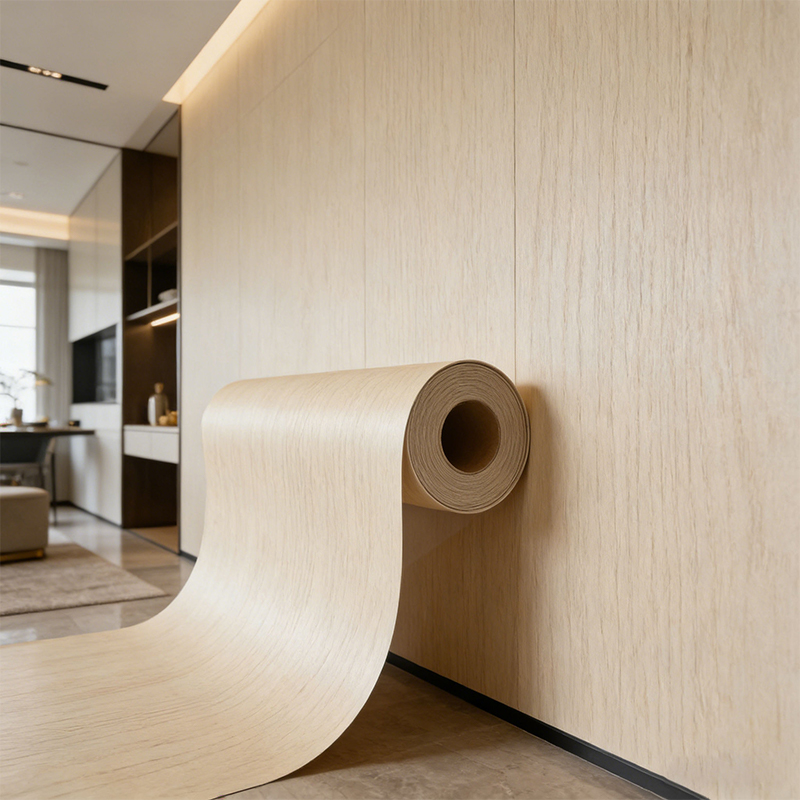 ライトオーク木目調自己粘着装飾フィルムメーカー、工場 - Jia Xuanyi は、中国のライト オーク木目調自己粘着装飾フィルム メーカーおよび工場、OEM/ODM カスタム ライトオーク木目調自己粘着フィルムです。 製品を見る→
選択ガイド: キャビネットのドアにフィルムを合わせる
メーカーとリノベーションバイヤーの取り組み方は異なりますが、映画制作に着手する前に同じ 5 つのチェックが適用されます。
1. プロファイルを検査する
フィルムを選択する前に、プロファイルの深さとコーナーの半径を測定します。深い輪郭にはより柔軟なフィルムが必要なため、多くの場合 PVC が好まれます。フラットスラブドアはPETまたはPPを使用できます。
2. プレスパラメータを一致させる
フィルムの推奨成形温度と真空レベルをサプライヤーに確認し、それらをプレス曲線と比較してください。不一致は数か月後にエッジリフティングとして現れます。
3. 仕上がりクラスを確認する
60 度の光沢計で光沢の目標を設定します。マットは約 10 ~ 20、シルクは約 25 ~ 40、高光沢は 60 以上です。質感は写真ではなく、物理的なサンプルから判断してください。
4. 実際のプロファイルでテストする
実際のドアのプロファイルにサンプルを巻き付け、冷却後に角の白化、微小亀裂、接着を確認します。低温と高温の両方の店舗条件下でテストを繰り返します。
5. バッチの一貫性を計画する
サンプルファンとカラーカードを要求し、生産バッチ間で許容可能な最大の色と光沢の偏差を確認します。これは単価よりも重要です。
フィルムが単一のフィルムから作られる場合、バッチの一貫性を制御するのが容易になります。 垂直統合型フィルム生産 原材料、カレンダー加工、コーティングが 1 つの品質システムの下にあるためです。
メンテナンスとコンプライアンス: ラップドアを長持ちさせる
日常のお手入れ
包まれたドアは柔らかい布と中性食器用洗剤で拭きます。表面や端の継ぎ目を傷つける研磨パッド、溶剤ベースのクリーナー、未希釈の脱脂剤は避けてください。継ぎ目に入るのではなく、継ぎ目に沿って拭きます。特に湿気がたまるキャビネットのドアの下端は拭きます。
熱と光
オーブンや食器洗い機の隣にあるキャビネットは熱や蒸気にさらされます。 PVC フィルムは PP や PET よりも軟化範囲が低いため、メーカーは熱源に最も近いドアに PP または PET を選択することがよくあります。窓側の前面には、色あせを遅らせるために耐紫外線フィルムを指定してください。
エッジと湿気
フィルムは顔を覆いますが、湿気を防ぐためにカットエッジに対応する ABS または PVC エッジバンディングが必要です。継ぎ目が見えないように、フィルムと同じカラーシステムからエッジバンディングを選択してください。
コンプライアンス記録
EU および北米のプロジェクトでは、ホルムアルデヒド排出 (E1 または E0)、REACH 準拠、およびリサイクル可能性に関する文書化を必要とするプロジェクトが増えています。 PPフィルムは塩素を含まず、PETフィルムはリサイクル可能なため、環境報告が簡単になります。私たちの 持続可能性へのアプローチ 原材料と生産をカバーしているため、注文前にサポート記録をリクエストできます。



おすすめ記事
宣義
お気軽にお問い合わせください
Xanyi は応用と研究に専念し、 新素材の開発。 家具装飾フィルムメーカーおよび工場.
連絡先情報
-
 ルーム G、4th Floor、Bailingshi Building、Haizhou Street、海寧市、嘉興市、浙江省、314400、中国
-
 [email protected]
-
 +86-15059290610
-
 +86-15059290610
著作権 © 2024嘉興宣義国際貿易有限公司 すべての著作権は留保されています。 MDF WPC合板用PVC/PP/PETラミネートフィルム

