
jp


インテリア デザインのマテリアルの選択: 指定者と製作者のための実践ガイド
2026-10-08
フィニッシュは最初の決断ではなく最後の決断である
メンブレンプレスされたキッチンドアは、サンプルルームでは完璧に見えても、設置後 3 か月経っても故障する可能性があり、色が原因であることはほとんどありません。装飾表面の問題をその起源まで遡ると、ほとんどの場合、4 つの場所のいずれかに行き着きます。それは、間違ったベースフィルム、材料が耐えられないプロセスウィンドウ、基板に合わない接着剤、またはキッチンではなくショールーム向けに書かれた仕様です。
だからこそ、単一の重要な選択よりも決定の順序が重要なのです。最初に環境をロックし、次にラミネートプロセス、次にフィルムの化学的性質をロックし、色とテクスチャを後で個別に決定するものとして扱います。
ショートバージョン
- PVC、PP、ペット のいずれであっても、基材の化学的性質によって、耐熱性、耐薬品性、およびフィルムをどれだけしっかりと巻き付けることができるかが決まります。
- ラミネート方法によって、フィルムがどの程度の伸びと熱に耐えなければならないかが決まります。真空プレス、フラットラミネート、プロファイルラッピングでは、同じロールでもまったく異なることが求められます。
- 耐傷性と耐光性は、印刷パターンではなく表面処理によって決まります。
- 装飾は仕事の最後の 10 パーセントであり、最も変更しやすい部分です。
最初の 3 つを正しく理解すれば、4 つ目は商業的なリスクではなくカタログの練習になります。
装飾フィルムの製造方法と各層が重要な理由
装飾フィルムは印刷されたプラスチックシートではありません。これは、ベースフィルム、印刷層、保護面、そして通常は裏面にプライマーまたは接着剤が積層されたものです。各層は購入者からの異なる質問に答え、それぞれが異なる方法で失敗します。
PVCベースフィルム
可塑化 PVC は最も扱いやすい基材です。真空プレスでよく伸び、三次元形状を包み込み、深いエンボス加工にも対応できるため、膜プレスのドアやキッチンキャビネットで主流となっています。その限界は熱と光で現れます。可塑剤の移行、黄変、収縮が通常の故障モードです。
PPベースフィルム
塩素を含まず、著しく軽量なポリプロピレンは、湿気や家庭用化学物質に対して優れた耐性を備えており、モノマテリアルのリサイクルの流れで回収できます。より硬いので、深い立体的なラッピングではなく、平らなラミネートラインや床材に適しています。
PETベースフィルム
3 つの中で最も硬く、寸法的にも最も安定しています。 PET は最もきれいな高光沢と最も鮮明な印刷ディテールを提供するため、フラット パネル、ワードローブのフロント、および高光沢の木目のデフォルトとなっています。ほとんど伸びないのでラッピングフィルムではなくラミネートフィルムです。
エッジ バンディングもまったく同じロジックに従います。 ABS は耐衝撃性と耐熱性に優れ、PVC はカラーマッチングが容易でコストが低く、湾曲したドアに狭い半径を付ける場合は、カラーコードよりも白化防止グレードの方がはるかに重要です。
ソフトタッチは、このスタックの最新の変数です。水性のスキンフィールコーティングは、古いラッカーのような溶剤を使用せずに、マットでぎらつきの少ない表面を実現します。手で触ったときの感触はまったく異なりますが、独自の洗浄手順と独自のプレス試用が必要な表面でもあります。ベースフィルム、印刷層、トップコートは順番に製造されるため、垂直統合型製造を行うサプライヤーは、完成したロールを購入して基板に適合することを期待するのではなく、配合とコーティング重量を一緒に調整できます。
技術データシートにベースの化学的性質、コーティングの種類、推奨プレス温度が記載されていない場合、それは仕様書ではなく、パンフレットです。
 スーパーマットソフトタッチPVC装飾フィルム マットなマイクロテクスチャーの肌感触の表面を備えた純色の PVC 装飾フィルム。指紋、傷、汚れが気になる家具、電子機器、自動車内装、医療機器などに適しています。 製品を見る→
材料を並べて配置する
下のグリッドは、プレストライアルを予約する前に記入する価値のある比較シートです。これは意図的に短くしています。通常は 5 行と 6 つの属性で仕様が決まります。
ベースフィルム
最適なラミネートフィット
表面硬度
熱と湿気
生産終了後のパス
相対コスト
標準PVC
真空プレス、3Dラップ
中
中程度。 60℃以上に注意
ダウンサイクルまたはエネルギー回収
低い
水性肌感触PVC
真空プレス、フラットラミネート
中, matte
中程度。摩耗に敏感
低いer solvent load in coating
低い to medium
PP
フラットラミネート、フローリング
中 to high
優れた耐薬品性と耐湿性
モノマテリアルリサイクル
中
PET
フラットラミネートのみ
高
非常に優れた寸法安定性
モノマテリアルリサイクル
中 to high
ABSエッジバンディング
エッジ接着、2D および 3D 半径
高 impact resistance
良好、ラジエーターで安定
理論上のモノマー回収
中 to high
初期の仕様に関する議論のための指標的な比較。発注書を発行する前に、現在のサプライヤーのデータシートと独自のプレストライアルに照らしてすべての値を確認してください。
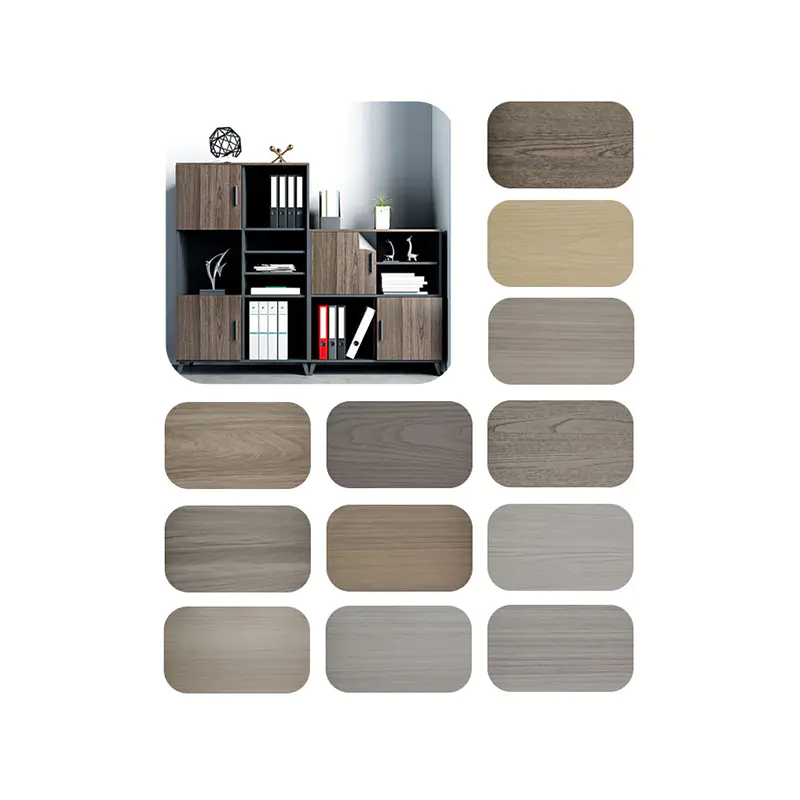 キャビネット用グレートーン木目調PET化粧フィルム 明確な粒子定義と RoHS および REACH 準拠の配合を備えた、オフィスおよび家庭用キャビネットおよび本棚用のグレーおよびグレーブラウン オーク調の PET 装飾フィルム。 製品を見る→
購入者がめったに目にしない数字
2 つのフィルムはサンプル ファンでは同じに見えても、ライン上ではまったく異なる動作をすることがあります。通常、違いは 5 つの測定可能なウィンドウに存在し、最終顧客にはそのうちの 1 つだけが表示されます。
92
88
72
64
55
左から右へ: 接着保持力、表面硬度と耐傷性、耐光性、耐熱性、最小曲げ半径での耐クラック性。
膜プレス家具の故障リスクの重み付けを示します。100 は観察された最大の影響を表します。これらは編集上の重み付けであり、実験室の結果ではないため、候補リストが存在したらすぐに独自のテストデータに置き換える必要があります。
実際の読み方は簡単です。接着保持力と耐傷性は、工場現場に届く苦情のほとんどの原因ですが、これらは、暖かい照明の下のショールームではどちらも見えないため、バイヤーが最も疑問に思う 2 つの特性です。
装飾面が実際に最終的に完成する場所
各アプリケーションには、オプションを迅速にフィルタリングする主要な障害モードがあるため、目的地が明確になると、基板の選択が容易になります。
- キャビネットとワードローブ — 40%。熱、蒸気、繰り返しの拭き取りにより仕様が決まります。
- 床材 — 18%。摩耗、へこみ、湿気が決定要因となります。
- 壁パネルとパーティション — 16 パーセント。平坦な領域が大きいと、光沢が不均一になり、耐光性が低下します。
- ドアと枠 — 15%。エッジとコーナーのラッピングがフィルムの伸びとプライマーの品質を決定します。
- 外装と輸送 - 11%。 UV 安定性と温度サイクルが他のすべてを支配します。
監査済みの市場データではなく、典型的な製品カテゴリーの範囲に基づいて指標を分割しているため、統計ではなく計画の補助として扱ってください。
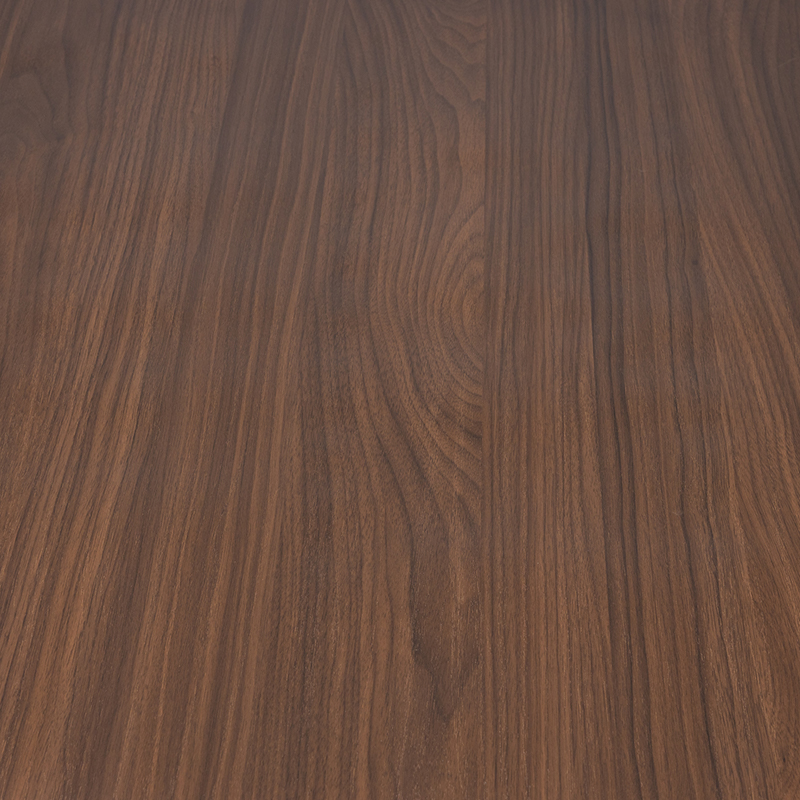 ハニーオーク木目調PPフローリング装飾フィルム PP フローリング フィルム シリーズの淡いハニーイエローのオーク木目調フィルムで、塩素を含まない PVC の代替品として PP ベースのパネルおよび床材用に設計されています。 製品を見る→
本番環境でも存続する選択ワークフロー
この順序で 6 つのステップを実行します。ステップ 4 をスキップすることは、技術的に正しいフィルムが使用できない最も一般的な理由です。
1
環境を定義する
蒸気への曝露、直射日光、洗浄用化学物質、パネルの最高表面温度を書き留めます。コンロの近くのキッチンと寝室のワードローブは同じ仕事ではありません。
2
ラミネートプロセスを修正する
プレスの種類、膜圧力、滞留時間、接着システムを確認します。フィルムはラインに合わせて選択する必要があり、その逆ではありません。
3
基質化学による候補リスト
熱、湿気、包装の要件を PVC、PP、または PET に絞ります。その後、カラーファンを開きます。
4
実際のボードでテストする
実際の素材、実際の接着剤、および実際の印刷設定を実行します。サンプルファンは嘘をつきます。 300×300ミリメートルのテストパネルではそうではありません。
5
書面によるロック公差
色の許容差、ロール幅の許容差、厚さの範囲、バッチのトレーサビリティを記録します。色合いの一致に関する口頭での合意は、請求において何の価値もありません。
6
2 番目のソースを早期に認定する
在庫切れの間ではなく、最初の仕様がまだ新しいうちに実行してください。危機の際に 2 つのサプライヤーをマッチングすると、ほとんどの場合、厨房全体で目に見える色合いの違いが生じます。
メンテナンス、コンプライアンス、およびペーパートレイル
インストール後のパフォーマンスは主に、規律と文書の整理に関係します。どちらも安価なので、通常はどちらも無視されます。
- お手入れは、湿らせた柔らかい布と中性洗剤を使用してください。研磨パッドや溶剤ベースのスプレーを使用すると、数か月以内にマットなトップコートが永久に曇ってしまいます。
- テクスチャーに残留物が閉じ込められないように、エンボス加工された木材構造の木目方向に沿ってこぼれたものを拭きます。
- 納品されたユニットと一緒に書面によるクリーニング指示シートを保管してください。商業用内装に関する表面上の苦情のほとんどは、フィルム自体ではなく家庭用化学物質に遡ります。
コンプライアンスに関しては、過去の証明書ではなく現在の宣言を求めてください。SVHC および REACH ステートメント、ボードのホルムアルデヒド放出クラス、およびプロジェクトで必要な場合の火災反応分類などです。特定の環境で使用される PP フィルムには、室内空気品質計画と食品との接触の承認が関係します。また、購入者からは、回収およびリサイクルの流れにおいてフィルムがどのように機能するのかについての質問も増えています。そこでは、低 VOC およびモノマテリアルのオプションが入札対応の場を獲得しています。
データシート、プレストライアル記録、承認されたシェードパネル、実際に納品されたバッチ番号など、プロジェクトごとに単純なファイルを作成します。紛争においては、そのフォルダーは、その後に行われる技術的な議論よりも価値があります。
月曜の朝にやるべきこと
ライブプロジェクトを 1 つ選択し、環境、プロセス、化学、装飾という実際に重要な順序で仕様を書き直します。次に、次の注文書が発行される前に 1 つのテスト パネルを実行します。費用は午後 1 日、ボード 1 枚とフィルム 1 ロールで、サンプル ファンが 1 日かけて行うよりも素材の選択について詳しく知ることができます。




おすすめ記事
宣義
お気軽にお問い合わせください
Xanyi は応用と研究に専念し、 新素材の開発。 家具装飾フィルムメーカーおよび工場.
連絡先情報
-
 ルーム G、4th Floor、Bailingshi Building、Haizhou Street、海寧市、嘉興市、浙江省、314400、中国
-
 [email protected]
-
 +86-15059290610
-
 +86-15059290610
著作権 © 2024嘉興宣義国際貿易有限公司 すべての著作権は留保されています。 MDF WPC合板用PVC/PP/PETラミネートフィルム

