
jp


家具の包装ガイド: キャビネット表面用の PVC、PP、PET 装飾フィルム
2026-09-08
3 つのウッドトーンのサーモフォイル ドア 300 枚の急遽注文を受けた中規模のキャビネット工場を想像してください。生産マネージャーは、各 MDF パネルを研磨して塗装するか、表面に木目調フィルムを押し付けるかのどちらかを選択する必要があります。ほとんどの場合、装飾フィルムで家具を包んだ方が効果的です。ドアごとに数分で一貫した仕上げを実現し、スプレーよりもはるかに少ない労働力で、塗装ライン全体を再構成することなく、ショップがオーク、ウォールナット、グレーの色調を切り替えることができます。
適切に適合した装飾フィルムを使用した家具のラッピングは、通常、ドアごとに数分以内に均一な表面を生成し、長時間の乾燥スケジュールを回避し、新しい仕上げラインに投資することなく迅速な色の変更を可能にします。
家具のラッピングの基本原則
家具のラッピングは単一の技術ではありません。実際には、真空プレス、フラット ラミネート、プロファイル ラッピングという 3 つの関連プロセスがカバーされます。これら 3 つはすべて、熱、圧力、接着剤を使用してフィルムを基材に適合させます。フィルム自体は通常、キャリア基材 (PVC、PP、または PET)、印刷デザイン層、保護トップコートの 3 層で構成されています。
- 真空プレス: フィルムは加熱され、ルーティングされたMDFドアプロファイルの周囲に真空によって引っ張られ、エッジと凹部をシームレスに包み込みます。
- フラットラミネート: 加熱ローラーを使用して、フィルムを平らなパーティクルボードまたは合板パネルに押し付けます。
- プロファイルのラッピング: 連続フィルムは、ホットメルト接着剤を使用して直線エッジ、レール、または幅の狭い成形品に貼り付けられます。
適切なキャリア層を選択することは、最終的には成形性、耐久性、最終使用環境を考慮することになります。メーカーにとって、この決定は最終的な外観と同じくらいスクラップ率に影響を与えます。コーティングプロセス全体を管理するサプライヤーと協力することで、フィルムの厚さ、接着剤、表面仕上げが統合工程ですでに一致しているため、その決定を簡素化できます。 製造の流れ .
映画レベルで何が起こっているのか
印刷された木目調の層は、着色されたベースフィルムと透明な保護コーティングの間にあります。キャリアに十分な可塑剤またはカレンダー加工の一貫性が配合されていれば、真空プレス中にフィルムが加熱されると、この多層構造は均一に伸びます。同じ装飾パターンでも、PVC、PP、PET では異なって見えるのはこのためです。各基材は熱と絞り深さに対する反応が異なります。
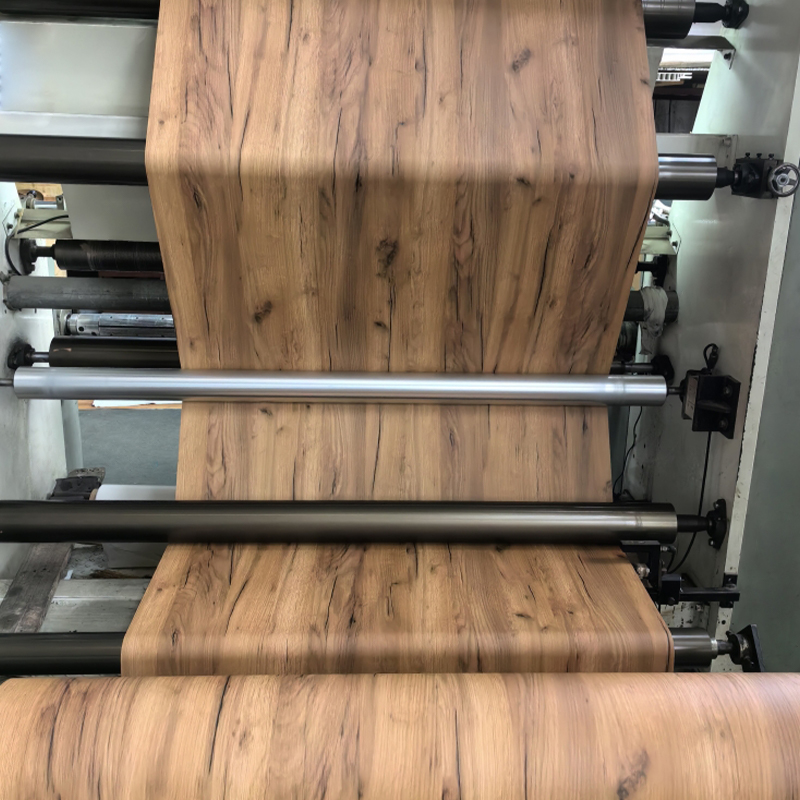 家具・パネル用木目調PVC装飾フィルム カラーベースの上にクリア塗装を施した木目調印刷層を施したPVC装飾フィルムです。厚さは 0.12 ~ 0.80 mm で用意されており、真空プレス、ラミネート、プロファイルラッピングに適しています。 製品を見る→ — 深いプロファイルや狭いコーナーが毎日のバッチの一部である場合、真空プレスおよびフラット ラミネート用の実証済みのオプションです。
材質の比較: PVC vs PP vs PET
すべてのキャビネットに適した単一の「最高の」映画はありません。以下の表は、バイヤーと工場チームが注文前に確認する必要がある典型的な特性を示しています。正確な値は厚さ、接着剤の種類、表面ラッカーによって異なるため、これらの数値は仕様ではなく出発点として扱ってください。
表 1. 家具の包装に使用される PVC、PP、PET 装飾フィルムの代表的な特性。
プロパティ
PVC
PP
PET
成形性
高
中~高
中
耐熱性
70℃まで
80℃まで
120℃まで
耐薬品性
良い
より良い
ベスト
環境プロファイル
塩素を含む
ハロゲンフリー
リサイクル可能、低臭気
一般的なアプリケーション
メンブレンプレスドア、湾曲した前面
フラットパネル、最小限のリスクプロファイル
高-heat or high-scuff areas
これを実際に解釈すると、設計部門がルーティングドアに深い 3D グレインを要求した場合、PVC は形成しやすいままになります。最終顧客が低排出素材を指定するホテルの場合、コンプライアンス ファイルで PP または PET を正当化するのが容易になります。よくわからない場合は、実際の膜厚のサンプル ファンを注文し、使用する予定の基板と同じ基板で真空テストを実行してください。
隠れたパフォーマンス指標
表面接着力、耐傷性、清掃性は、フィルムのテクニカルシートに必ずしも太字で書かれているわけではありませんが、これらは、ラッピングされたキャビネットが毎日の使用に耐えられるかどうかを決定する指標です。下の表は、家具用ラッピングフィルムの相対的な耐摩耗性の単純化された内部比較を示しています。これはテスト標準ではありません。これは、「木目仕上げ」がストーリーの一部にすぎないことを購入者に思い出させるための、角度のない方法です。
これらの相対スコアは、純粋に色と価格だけで映画を選択するという、よくある購入上の間違いを強調しています。 PET や傷防止トップコートに少し高い投資をすると、多くの場合、保証請求が減り、ハンドル、机、キッチンのワークトップ付近の家具をきれいに保つことができます。
業界アプリケーションの内訳
家具のラッピングはキッチンキャビネットに限定されません。ラミネーターや家具工場との会話から、同じフィルムファミリーが異なる製品ラインに何度も登場していることが分かりました。以下の円グラフは、公式の市場統計ではなくメーカーからの問い合わせに基づいて、家具用ラッピング フィルムが通常使用される場所の大まかな分布を示しています。
- キッチンキャビネットとドア — 40%
- ワードローブおよびクローゼット システム — 25%
- 室内ドアおよびパネル — 20%
- 小売および商業用家具 — 15%
これらのセグメントのいくつかを供給する工場にとって、実際的な意味は単純です。可能な限りフィルム キャリアを標準化しますが、倉庫には 3 つまたは 4 つの表面テクスチャを保持します。木目、単色、光沢の少ないマット仕上げは、在庫を完全に変更することなく、ほとんどのリクエストに対応します。
選択、ROI、およびワークフロー
家具のラッピングの決定のほとんどは、フィルムのコストだけではなく、完成したパネルごとの総コストに基づいて決定されます。安価なフィルムは接着不良や傷がつきやすく、手戻りや納期の遅れが発生しやすくなります。適切なエッジバンディングを提供するサプライヤーからのより安定したフィルムは、全体的なリスクを下げることができます。
- まず素材とラッピング方法を定義します。高水分MDFエッジには、平らな合板パネルとは異なる接着システムが必要です。
- キャリアの種類と厚さを選択します。フラットラミネートでは 0.15 ~ 0.20 mm のフィルムが一般的です。深真空プレスでは 0.30 ~ 0.45 mm のフィルムが一般的です。
- フィルムの粘着層をライン速度とプレス温度に合わせてください。ロール全体を注文する前に、サプライヤーにプロセス期間を問い合わせてください。
- 自分のマシンで小さなプロトタイプを実行します。これにより、チャートでは表示できない、フィルムの剥離不良、表面の跡、エッジの浮きが明らかになります。
- 材料価格だけでなく、不合格部品、プレス時間、ラインのダウンタイムを使用して ROI を計算します。ラッピングドアのコストを詳しく調べると、バッチごとに驚くほど大幅なコストを節約できます。
ラッピングされたキャビネットのドアを塗装またはラミネート加工の代替品と比較したい場合は、以前の分析を参照してください。 ビニールで包まれたドアのコストと ROI 回収に影響を与える要因について説明します。
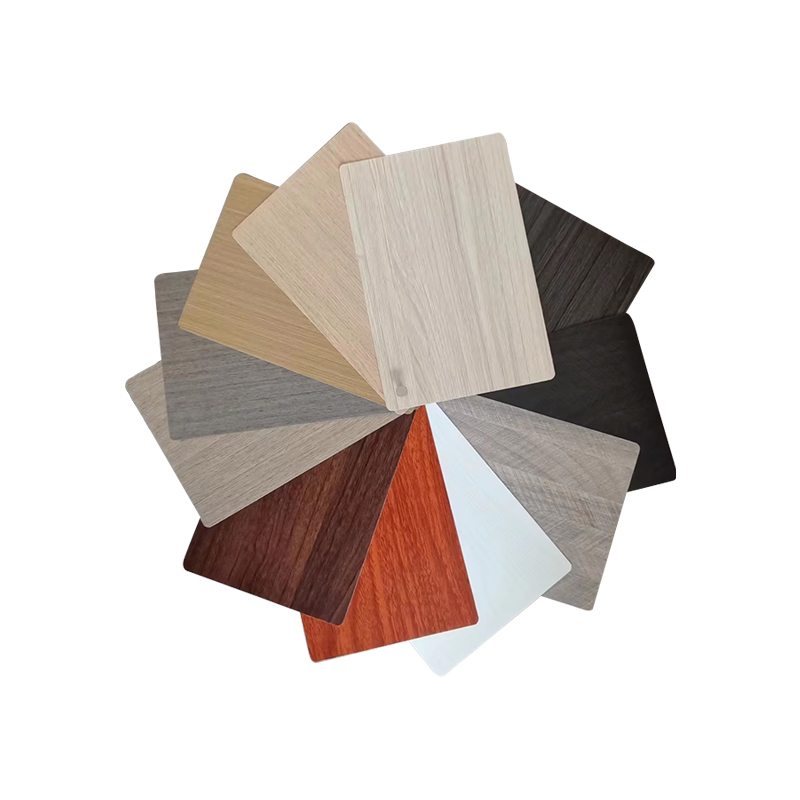 耐熱性を高めた木目調PET化粧フィルム グラビア印刷またはデジタル印刷によって木目を再現した PET ベースのフィルムで、-40°C ~ 150°C の熱安定性を備えています。より優れた耐熱性が求められる高級家具や建築外装材に適しています。 製品を見る→ — 低臭気、より高い耐熱性、またはより強力な環境ストーリーを要求するプロジェクトに適した候補です。
メンテナンスとコンプライアンス
フィルムが適切に貼られ、トップコートが損なわれていない場合、ラップされたキャビネットの表面のメンテナンスは簡単です。柔らかい布で汚れを落とし、中性洗剤と水で拭きます。研磨パッドや溶剤は避けてください。コンロ近くのキッチンフロントの場合は、フィルムの耐熱定格を確認してください。 PET フィルムはほとんどの PVC フィルムよりも高い熱に耐えることができますが、装飾フィルムを激しい蒸気や裸火の上に直接置かないでください。
コンプライアンスは清掃と同じくらい重要です。ヨーロッパおよび北米のバイヤーは、REACH、CARB Phase 2、または同様の VOC 制限を要求することがよくあります。プロジェクトに学校、医療、またはホスピタリティが含まれる場合は、ハロゲンフリーの PP または PET フィルムの方が文書化が容易です。責任あるフィルムサプライヤーは、契約に署名する前に、材料の構造、接着剤の種類、排出データを喜んで共有する必要があります。
既存の家具のメンテナンスを迅速に行う場合、粘着フィルムを使用すると、生産ラインを停止することなく傷をカバーできます。複雑な形状の真空プレスフィルムの代替品ではありませんが、平らな内部パネルや引き出しの前面にはうまく機能します。
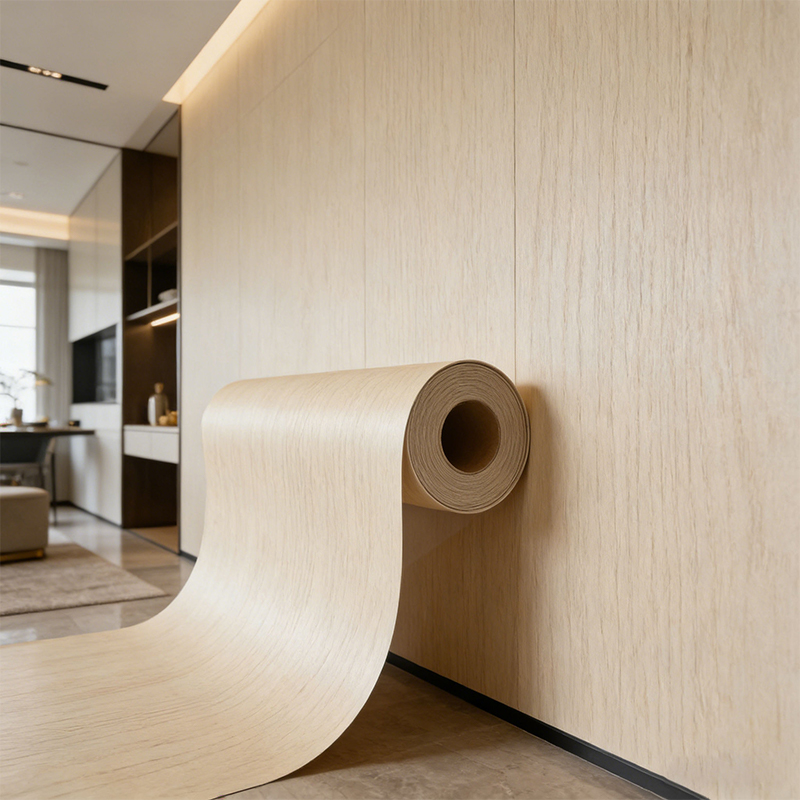 クイックリフェーシング用ライトオーク粘着装飾フィルム ライトオークの木目を備えたこの粘着フィルムは、傷を隠したり、平らな表面をリフレッシュしたりするためのリアルなパターンを提供します。生産ラインを停止することなく、内部パネルや引き出し前面にうまく機能します。 製品を見る→ — 小規模な修理、ディスプレイのモックアップ、および深い形状のパフォーマンスよりも迅速な適用が重要な小売店のフィッティング プロジェクトに役立ちます。



おすすめ記事
宣義
お気軽にお問い合わせください
Xanyi は応用と研究に専念し、 新素材の開発。 家具装飾フィルムメーカーおよび工場.
連絡先情報
-
 ルーム G、4th Floor、Bailingshi Building、Haizhou Street、海寧市、嘉興市、浙江省、314400、中国
-
 [email protected]
-
 +86-15059290610
-
 +86-15059290610
著作権 © 2024嘉興宣義国際貿易有限公司 すべての著作権は留保されています。 MDF WPC合板用PVC/PP/PETラミネートフィルム

